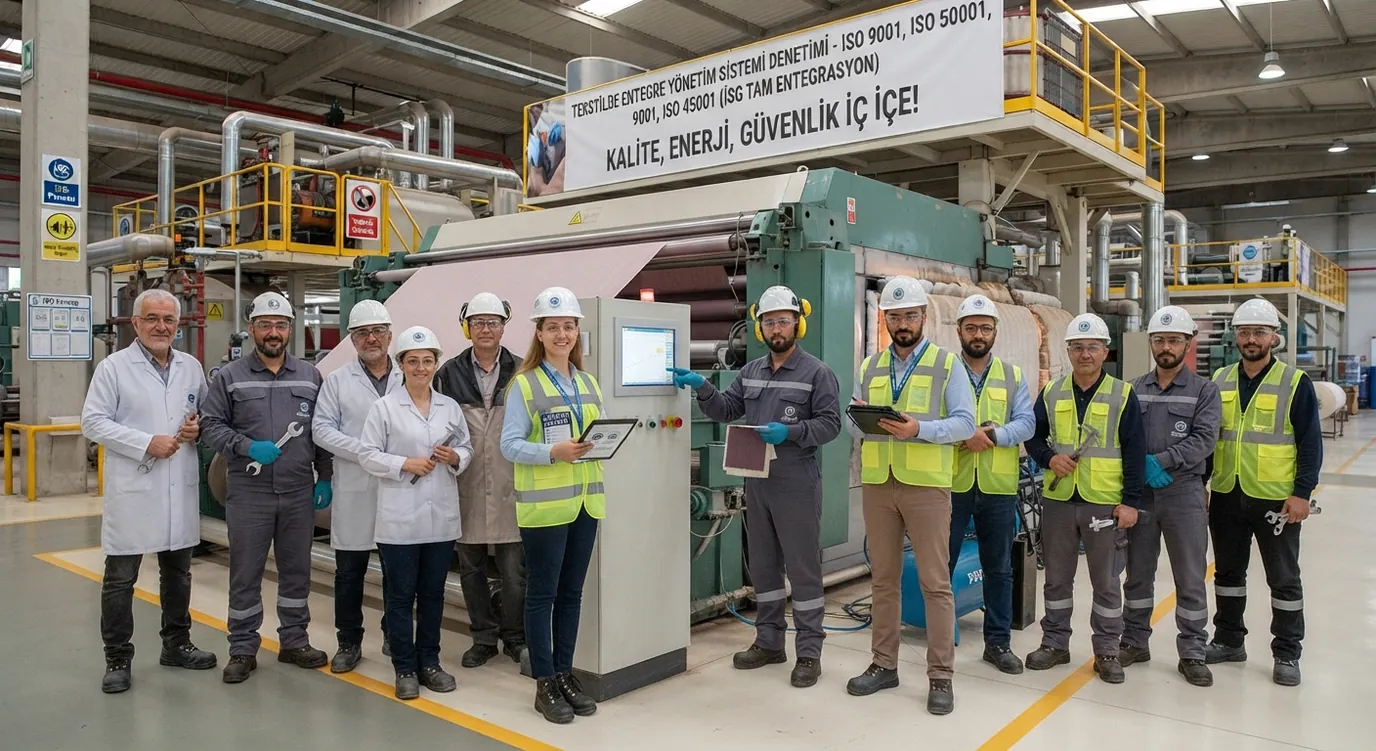
Sabah 08.30'da tekstil üretimi yapan bir fabrikanın idari binasındaydık. Yaklaşık 220 kişinin çalıştığı tesiste örme kumaştan konfeksiyona kadar farklı üretim prosesleri bulunuyordu. Üretimin önemli bir bölümü ihracata yönelikti.
Bugünkü denetimin kapsamı iki standarttı: ISO 9001 Kalite Yönetim Sistemi ve ISO 50001 Enerji Yönetim Sistemi.
Denetim planını hazırlarken özellikle iki sistemi ayrı ayrı ele almak yerine, aynı prosesler üzerinden birlikte değerlendirmeyi tercih ettik. Çünkü tekstilde kalite ile enerji birbirinden düşündüğümüz kadar uzak değildir.
Bir kumaşın tekrar boyanması kalite problemidir. Ama aynı zamanda tekrar su, buhar ve elektrik tüketimidir. Bir kumaşın yeniden kurutulması kalite probleminin sonucu olabilir. Ama aynı zamanda ilave enerji tüketimidir.
Üretimde ortaya çıkan kalite sonuçları ile enerji performansı kuruluş tarafından gerçekten birlikte görülebiliyor mu?
08.30 — Açılış Toplantısı
Açılış toplantısında kalite yöneticisi, üretim müdürü, bakım sorumlusu ve enerji yönetim ekibinden temsilciler vardı. Bu bir Aşama 2 belgelendirme denetimiydi. Dolayısıyla sistemin sadece dokümanlarının hazırlanıp hazırlanmadığıyla ilgilenmiyorduk. Sahadaki uygulamanın gerçekten tanımlanan sistemle örtüşüp örtüşmediğine bakacaktık.
Denetimin ilk bölümünde üretim proseslerinden birini baştan sona takip etmeyi planladığımızı söyledik. Üretim müdürü o gün devam eden bir kumaş siparişini seçti. Kayıtları önümüze koydu. İş emrinde kumaş türü, renk, gramaj, metraj ve proses şartları tanımlanmıştı. Buradan başladık.
1. Siparişten Üretim Emrine
İlk olarak müşteri şartlarının nasıl üretim şartlarına dönüştürüldüğünü inceledik. Sipariş gözden geçirme kaydında müşteri talebi, teknik özellikler ve teslim tarihi tanımlanmıştı. Ardından üretim emrine geçtik. Kumaşın gramajı ve renk kodu açıkça belirtilmişti.
Kalite sorumlusuna sordum: "Bu siparişte müşteri açısından en kritik özellik hangisi?" Renk ve gramajı gösterdi. Sonra üretim sorumlusuna aynı soruyu sordum. Cevap biraz farklıydı. Üretim tarafında özellikle proses stabilitesinin önemli olduğu söylendi.
Bu küçük fark önemliydi. Çünkü müşteri şartının sistemde bulunması başka şeydi. O şartın üretim ekibinin günlük kararlarına gerçekten yansıması başka şeydi. Denetimde bunu sahada doğrulamaya karar verdik.
2. Ham Madde Deposunda İlk Kontrol
İplik deposuna geçtik. Seçtiğimiz üretim emrine ait ipliği parti numarası üzerinden takip ettik. Giriş kontrol kayıtları vardı. Tedarikçi bilgileri mevcuttu. İplik lot numarası üretim emrine aktarılmıştı.
Bir bobini seçtik. Operatöre sordum: "Bu bobinin hangi üretim emrine ait olduğunu nasıl buluyorsunuz?" Etiketi gösterdi. Lot numarası üzerinden sistemde arama yapabiliyordu. İzlenebilirlik çalışıyordu.
Ancak bir başka noktaya da baktık: depolama koşulları. İpliklerin nem ve sıcaklık değişimlerinden etkilenebildiği için depo şartları tanımlanmıştı. Ölçüm kayıtlarını inceledik. Son aylarda değerler genel olarak sınırlar içerisindeydi.
Burada ISO 9001 açısından proses şartlarının kontrolünü görürken, enerji açısından iklimlendirme sisteminin sürekli çalışmasının tesisteki tüketim üzerindeki etkisini de düşünmeye başladık. Henüz önemli enerji kullanımı olarak değerlendirilip değerlendirilmediğine bakmamıştık. Ama notumuzu aldık.
3. Örme Bölümünde Üretim Gerçekten Nasıl Çalışıyor?
Örme bölümüne geçtiğimizde makineler çalışıyordu. Seçtiğimiz üretim emrinin hangi makinede işlendiğini bulduk. Makine ekranında üretim reçetesi vardı. Devir, iplik besleme ve bazı proses parametreleri tanımlanmıştı.
Operatöre sordum: "Bu makinede problem çıkmaya başladığını nereden anlıyorsunuz?" Kumaş yüzeyindeki belirli bir görüntüyü gösterdi: "Şu çizgi oluşmaya başlarsa iplik beslemesini kontrol ederiz."
Bu cevap benim için önemliydi. Çünkü prosedürde yazan kontrol ile operatörün gerçek deneyimi aynı noktada buluşuyordu. Sonra üretim kayıtlarına baktık. Kumaş hataları sınıflandırılıyordu. Ancak hata türlerinin makine, vardiya ve iplik lotu ile birlikte düzenli analiz edilmediğini gördük. Bunu gözlem olarak not ettik.
4. Boyahane
Öğleden önce boyahaneye geçtik. Burada enerji yönetimi çok daha görünür hale geldi. Kazanlar. Buhar hatları. Kurutma makineleri. Jet boyama makineleri. Su pompaları. Hepsi aynı sistemin içerisindeydi.
Seçtiğimiz üretim emrinin boya reçetesini açtık. Renk kodu, proses sıcaklıkları, süre ve kimyasal miktarları tanımlanmıştı. Operatöre sordum: "Bu reçetede sizin için en kritik parametre hangisi?" Sıcaklığı gösterdi: "Burada fazla çıkarsak renk değişiyor."
Kayıtlara baktık. Proses sıcaklıkları düzenli kaydedilmişti. Ancak bir partinin ara sıcaklık kaydında boşluk gördük. Üretimin devam ettiği, son ürün kontrolünün uygun olduğu ve ilgili partide sıcaklık sapmasına ilişkin başka bir kanıt bulunmadığı görüldü. Kayıt eksikliği prosesin izlenebilirliği açısından değerlendirilerek minör uygunsuzluk olarak kayda alındı.
5. Renk Laboratuvarı
Renk laboratuvarında numune kartlarını inceledik. Üretim öncesi onay numunesi vardı. Üretim numunesi vardı. Final numunesi vardı. Renk ölçüm sonuçları kaydediliyordu.
Laboratuvar sorumlusuna sordum: "Üretimde renk tutmadığında ilk baktığınız yer neresi?" Reçeteyi ve proses sıcaklıklarını kontrol ettiklerini söyledi. Ardından geçmiş uygunsuzluk kayıtlarından birkaç örnek seçtik. Bazı renk problemlerinde yeniden işlem yapılmıştı.
Burada önemli bir soru ortaya çıktı: Yeniden boyama nedeniyle tüketilen enerji ayrıca görünür müydü? Cevap hayırdı. Kalite kaydı vardı. Rework miktarı vardı. Fakat yeniden işlenen kumaşın enerji performansına etkisi ayrı bir gösterge olarak takip edilmiyordu. Bu noktayı gözlem olarak kaydettik.
6. Kurutma ve Ram Makinesi
Denetimin enerji açısından en önemli bölümlerinden biri ram makinesiydi. Makine çalışırken oldukça yüksek sıcaklıkta hava çıkışı vardı. Enerji ekibi bize son aylara ait doğalgaz tüketimlerini gösterdi. Toplam tüketim izleniyordu.
Ardından üretim miktarına göre normalize edilmiş enerji göstergelerine baktık. Burada daha ilginç bir tablo çıktı. Aynı miktarda kumaş işlendiği halde bazı aylarda enerji tüketimi belirgin şekilde farklıydı.
Enerji sorumlusuna sordum: "Bu farkın nedeni nedir?" Ürün gramajlarının ve kurutma sıcaklıklarının farklı olabileceğini söyledi. Bu doğru bir açıklamaydı. Ancak enerji performans göstergesinin bu değişkenleri ne ölçüde dikkate aldığına baktığımızda sistemin hâlâ gelişmekte olduğunu gördük.
Toplam tüketim ile üretim miktarı arasındaki ilişki kurulmuştu. Fakat ürün özellikleri ve proses şartları performans değerlendirmesine tam olarak yansımıyordu. Bunu da gözlem olarak kaydettik.
7. Bakım Bölümünde Kompresör
Bakım atölyesine geçtik. Kompresörlerden birinin bakım kaydını seçtik. Periyodik bakım yapılmıştı. Filtre değişimi kayıtlıydı. Basınç değerleri takip ediliyordu.
Bakım sorumlusuna sordum: "Basınçlı hava kaçaklarını nasıl takip ediyorsunuz?" Üretim alanında kaçak kontrollerinin yapıldığını gösterdi. Bazı kaçaklar bakım talebi üzerinden kapatılıyordu. Ancak kaçakların toplam enerji tüketimine etkisi hesaplanmıyordu.
Burada ISO 50001 açısından önemli olan şuydu: Bakım faaliyetinin yapılması başka, bakım faaliyetinin enerji performansına etkisinin ölçülmesi başka. Bu nedenle mevcut sistemi gözlem olarak not ettik.
8. Ölçüm Ekipmanlarında İkinci Minör
Kalite laboratuvarında kullanılan bir terazi ve nem ölçüm cihazını kontrol ettik. Kalibrasyon sertifikaları günceldi. Etiketler günceldi. Ancak ekipman listesindeki bir cihazın son kalibrasyon tarihi güncel değildi. Cihazın üzerinde doğru tarih vardı. Sertifika doğruydu. Fakat ana listedeki bilgi eskiydi.
Ölçüm sonuçlarının geçerliliğinin etkilendiğine ilişkin bir kanıt bulunmadı. Bu nedenle konu ölçüm faaliyetinin geçerliliğinden ziyade dokümante edilmiş bilginin güncelliği açısından değerlendirildi. İkinci minör uygunsuzluk olarak kayda geçti.
9. Enerji Performans Göstergesine Biraz Daha Yakından Bakıyoruz
Öğleden sonra enerji yönetim kayıtlarına döndük. Önemli enerji kullanımları belirlenmişti. Enerji hedefleri tanımlanmıştı. Sorumlular atanmıştı. İzleme yapılıyordu.
Fakat bir EnPI seçtik. Son 12 ayın değerlerini tablo halinde inceledik. Bir ayda enerji tüketimi yükselmişti. Üretim miktarı da yükselmişti. İlk bakışta problem görünmüyordu. Ancak aynı ayda üretilen ürünlerin gramajları değişmişti. Bu değişikliğin enerji performansına etkisi hesaplamaya dahil edilmemişti.
Dolayısıyla gösterge kullanılabilir olmakla birlikte, üretim değişkenlerini daha iyi yansıtacak şekilde geliştirilebilecek durumdaydı. Bunu uygunsuzluk olarak değil, gözlem olarak değerlendirdik.
10. Final Kontrolde Kalite Zincirini Tamamlıyoruz
Günün sonunda seçtiğimiz üretim emrine tekrar döndük. İplik lotu belliydi. Örme makinesi belliydi. Boya reçetesi belliydi. Proses kayıtları vardı. Laboratuvar sonuçları vardı. Final kontrol sonucu vardı. Ürün sevkiyata hazırdı.
Sabah sorduğumuz kritik müşteri şartlarını tekrar kontrol ettik. Gramaj uygun. Renk uygun. Ölçüler uygun. Ürün serbest bırakılmıştı. ISO 9001 açısından üretim zinciri büyük ölçüde izlenebiliyordu.
Ancak aynı ürünün enerji hikâyesi kalite hikâyesi kadar ayrıntılı değildi. Ne kadar enerji tüketildiğini biliyorduk. Hangi önemli enerji kullanımlarının bulunduğunu biliyorduk. Ama "bu ürünün proses şartlarındaki değişiklikler enerji performansını nasıl etkiledi?" sorusunun cevabı her zaman aynı açıklıkta değildi.
Denetimde Tespit Edilen 2 Minör Uygunsuzluk
Seçilen üretim partisinde tanımlanmış proses sıcaklık kayıtlarından birinin eksik olduğu görüldü. Son ürün kontrolü uygun olmakla birlikte, prosesin tanımlanan şekilde izlendiğini gösteren dokümante edilmiş kanıtın bir bölümünde eksiklik tespit edildi.
Kalibrasyon sertifikası ve cihaz üzerindeki kalibrasyon bilgisi güncel olan bir ölçüm cihazının ekipman ana listesindeki kalibrasyon tarihinin güncel olmadığı görüldü. Ölçüm sonuçlarının geçerliliğinin etkilendiğine ilişkin kanıt bulunmadı. Ancak dokümante edilmiş bilginin güncelliğinin korunması açısından eksiklik tespit edildi.
Sahadan Çıkan 6 Gözlem
Kumaş hataları kayıt altına alınıyordu. Hata türlerinin makine, vardiya, iplik lotu ve proses parametreleriyle birlikte analiz edilmesi, tekrar eden problemlerin daha görünür hale gelmesini sağlayabilir.
Yeniden boyama ve diğer yeniden işlemler kalite kayıtlarında izleniyordu. Bu işlemlerin oluşturduğu ilave enerji tüketiminin de değerlendirmeye alınması, kalite kayıplarının enerji boyutunu görünür kılabilir.
Enerji performansı üretim miktarıyla ilişkilendiriliyordu. Kumaş gramajı, nem oranı, kurutma sıcaklığı ve proses süresi gibi değişkenlerin performans değerlendirmesine daha fazla dahil edilmesi anlamlı olabilir.
Kaçak kontrolleri yapılıyor ve bakım faaliyetleri gerçekleştiriliyordu. Kaçak bulguları ile kompresör çalışma süresi ve enerji tüketiminin birlikte değerlendirilmesi enerji performansının daha görünür hale gelmesini sağlayabilir.
Enerji yönetim ekibinin önemli enerji kullanımları ve hedefler konusunda farkındalığı yüksekti. Üretim operatörlerinin kendi proseslerinin enerji performansına etkisini daha somut göstergelerle takip etmesi geliştirilebilecek bir alan olarak görüldü.
Kalite uygunsuzlukları, yeniden işlemler ve üretim kayıpları ayrı olarak takip ediliyordu. Bu verilerin enerji tüketimiyle birlikte değerlendirilmesi, proses performansının daha bütünsel şekilde analiz edilmesine katkı sağlayabilir.
17.30 — Kapanış
Kapanış toplantısında iki minör uygunsuzluk ve altı gözlem paylaşıldı. Ancak günün asıl konusu bunların sayısı değildi.
Sabah iplik deposunda başlayan denetim, bizi örme makinelerine, boyahaneye, renk laboratuvarına, ram makinesine, bakım bölümüne ve final kontrole götürmüştü. Bir üretim emrini takip ederken aslında iki farklı sistemi aynı proses üzerinde izlemiştik.
ISO 9001 bize şunu gösteriyordu: Ürün istenen şartları karşılıyor mu? ISO 50001 ise aynı proses için başka bir soru soruyordu: Bu sonucu elde ederken enerji performansımızı nasıl yönetiyoruz?
Sahada bu iki sorunun birbirinden bağımsız olmadığını tekrar gördük. Bir renk problemi yeniden boyama yaratabiliyor. Yeniden boyama ilave buhar ve elektrik tüketebiliyor. Bir proses kararsızlığı yeniden işlem yaratabiliyor. Yeniden işlem üretim süresini ve enerji tüketimini artırabiliyor. Dolayısıyla kalite kaybı bazen aynı zamanda enerji kaybı anlamına geliyor.
İyi çalışan bir yönetim sistemi de tam burada kendisini belli ediyor. Sadece ne kadar üretildiğini veya ne kadar enerji tüketildiğini göstermekle kalmıyor; bu sonuçların neden ortaya çıktığını anlamaya yardımcı oluyor.
Denetim günü sistem kurulmaz. Denetim günü, sistemin günlük üretimin içine ne kadar yerleştiği görülür.