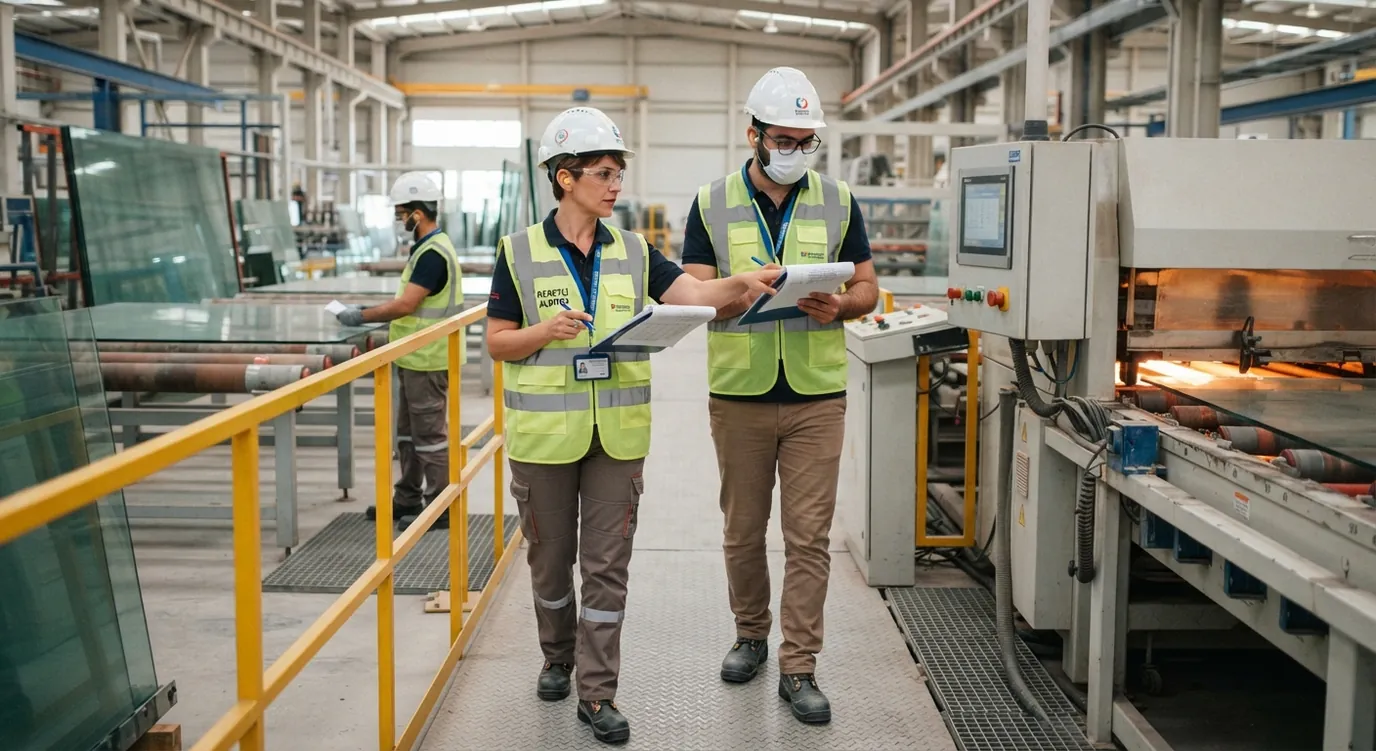
Cam sektöründe dışarıdan bakıldığında üretim oldukça basit görünebilir. Cam gelir. Kesilir. İşlenir. Temperlenir. Gerekirse lamine edilir. Sonra paketlenip sevk edilir.
Ancak üretim alanına girdiğinizde durum biraz değişir. Birkaç metre ileride tonlarca camı hareket ettiren vakum sistemleri vardır. Bir tarafta otomatik kesim hattı çalışırken diğer tarafta kenar taşlama yapılır. Temper fırınının önünde yüksek sıcaklıkta çalışan ekipmanlar bulunur. Laminasyon hattında cam ile film arasındaki küçük bir problem, ürünün tamamının yeniden değerlendirilmesine neden olabilir.
Ve bütün bunların üzerinde başka bir gerçek vardır: Cam hata kabul etmeyen bir üründür. Çünkü yüzeydeki küçük bir çizik, ölçüdeki küçük bir sapma veya temper prosesindeki uygunsuzluk, ürün müşteriye ulaştığında çok daha büyük bir probleme dönüşebilir.
Bu nedenle bu denetimde özellikle şu sorunun peşindeydim: "Bu tesiste camın kalitesi sadece son kontrolde mi ortaya çıkıyor, yoksa proses boyunca gerçekten yönetiliyor mu?"
08:30 — Açılış Toplantısı
Denetim, yaklaşık 150 çalışanın bulunduğu, mimari cam, temperli cam ve lamine cam üreten bir tesiste gerçekleştirildi. Tesiste:
- otomatik cam kesim hattı,
- cam kenar işleme makineleri,
- delik açma ve CNC işleme,
- temper fırını,
- laminasyon hattı,
- yıkama sistemleri,
- vakumlu taşıma ekipmanları,
- paketleme ve sevkiyat alanları
bulunuyordu. Denetim kapsamımız ISO 9001, ISO 14001 ve ISO 45001 standartlarını içeriyordu.
Bu bir Aşama 2 belgelendirme denetimiydi. Dolayısıyla bugün özellikle sistemin sahadaki uygulamasına ve etkinliğine bakacaktık. Açılış toplantısından sonra ilk durağımız üretim planlama oldu. Çünkü cam işleme tesislerinde denetimi rastgele bir makineden başlatmak yerine, bir müşteri siparişini baştan sona takip etmek çok daha fazla kanıt ortaya çıkarabiliyor.
09:00 — Bir Müşteri Siparişinin Peşinden
Üretim planlama sorumlusundan o gün üretimde olan bir müşteri siparişini seçmesini istedik. Sipariş, belirli ölçülerde temperli ve lamine camlardan oluşuyordu. Üretim emrini açtık. Ürünün:
- cam kalınlığı,
- en ve boy ölçüleri,
- adet bilgisi,
- kenar işlemi,
- delik bilgileri,
- temper gerekliliği,
- laminasyon bilgisi,
- müşteri özel şartları
tanımlanmıştı. İlk bakışta kayıt oldukça düzenliydi. Fakat denetimin amacı kayıtların güzel görünmesi değildi. Bu siparişin gerçekten üretime nasıl aktarıldığını görmek istiyorduk.
Üretim planlama sorumlusuna sordum: "Müşterinin özel şartlarından hangileri üretim açısından kritik?" Birkaç madde sıralandı. Ardından: "Operatör bunları nereden görüyor?" Üretim emri ve ilgili teknik doküman gösterildi. Sonra üretim alanına indik.
09:30 — Cam Kesim Hattı
Kesim hattında büyük cam levhalar otomatik olarak işleniyordu. Operatörün önündeki ekranda kesim planı vardı. Burada ilk dikkat ettiğimiz nokta, müşteri siparişinin sadece "cam ölçüsü" olarak değil, kesim planına ve üretim bilgisine doğru şekilde aktarılıp aktarılmadığıydı.
Bir üretim parçası seçtik. Üretim emrindeki ölçü ile kesim planındaki ölçüyü karşılaştırdık. Daha sonra kesilmiş camın üzerindeki tanımlama bilgisini kontrol ettik. Operatöre sordum: "Bu camın hangi siparişe ait olduğunu nasıl biliyorsunuz?" Etiketleme sistemi üzerinden gösterdi. Sonra başka bir soru: "Yanlış kesim olursa ne yapıyorsunuz?" Operatör, camı üretim akışından ayırdıklarını ve uygunsuzluk sürecini başlattıklarını anlattı.
Ancak burada özellikle cam sektörüne özgü başka bir konuya geçtik: Fire. Çünkü yanlış kesilmiş bir metal parçayı yeniden işlemek mümkün olabilir. Camda ise çoğu zaman aynı şansınız yoktur. Yanlış kesim doğrudan hurdaya dönüşebilir.
10:15 — Kesim Firesinin Peşinde
Kesim hattından sonra fire alanına geçtik. Farklı cam türlerine ait kırık ve kesim firesi konteynerleri bulunuyordu. Bir konteynerin üzerinde "Lamine Cam Firesi", başka bir konteynerde "Float Cam" şeklinde tanımlamalar vardı.
Burada ISO 14001 açısından yalnızca atığın ayrıştırılıp ayrıştırılmadığına bakmadık. Aynı zamanda ISO 9001 açısından da bu verinin üretim performansına nasıl yansıdığını görmek istedik.
Üretim yöneticisine sordum: "En fazla cam firesi hangi ürün grubunda oluşuyor?" Bir cevap verildi. Ardından: "Bunu aylık olarak takip ediyor musunuz?" Evet. "Peki fireyi hangi prosesin oluşturduğunu ayırabiliyor musunuz?" Burada veri biraz daha genel seviyedeydi. Kesim, kenar işleme, temperleme ve paketleme kaynaklı firelerin bazı kayıtları vardı ancak bütünsel analiz sınırlıydı. Bunu not ettik.
11:00 — Kenar İşleme
Kenar taşlama bölümünde farklı ölçülerde camlar işleniyordu. Burada yüzey kalitesi ve kenar geometrisi önemliydi. Operatörlerden birine sordum: "Bu ürünün kenar toleransını nereden kontrol ediyorsunuz?" Teknik çizim ve kontrol planı gösterildi. Sonra: "Kullandığınız ölçüm cihazının kalibrasyon durumunu nereden görüyorsunuz?" Cihaz üzerindeki etiket ve ekipman listesi kontrol edildi.
Burada önemli olan yalnızca cihazın kalibre edilmiş olması değildi. Ölçüm sonucu ile ürün kararı arasında nasıl bir bağlantı kurulduğuna baktık. Çünkü cam sektöründe ölçüm → kabul/red kararı → ürün serbest bırakma zincirinin güvenilir olması gerekiyor.
11:45 — Temper Fırınının Önünde
Temper hattına geldiğimizde denetimin karakteri biraz değişti. Burası cam tesislerinin en kritik proseslerinden biriydi. Fırın çalışıyordu. Camlar hatta ilerliyordu. Sıcaklık değerleri ekrandan izleniyordu.
Operatöre sordum: "Bu ürün için hangi temper reçetesini kullanıyorsunuz?" Ürün kodunu gösterdi. Ardından: "Bu reçeteyi kim değiştirebilir?" Yetkilendirme mekanizmasını anlattı. Sonra kayıtları açtık. Üretim parametreleri ile ilgili kayıtlar vardı. Prosesin izlenebilirliği genel olarak güçlüydü.
Ancak temper prosesinde sadece fırın sıcaklığını takip etmek yeterli değildir. Camın:
- kalınlığı,
- boyutu,
- fırın parametreleri,
- soğutma şartları,
- proses sonucu
birlikte değerlendirilmelidir. Bu nedenle belirli bir üretim kaydını seçip geriye doğru takip ettik. Camın kesim kaydına ulaştık. Ardından işleme kaydına. Sonra temper kaydına. Sonunda final kontrole. Bu zincir, denetimin en güçlü kanıtlarından biri oldu.
12:30 — Öğle Arasında Bile Cam Çalışmaya Devam Ediyor
Üretim durmadı. Öğle arasında kısa bir süre kalite laboratuvarına geçtik. Burada temperli camların kontrol kayıtlarını inceledik. Boyutlar. Görsel kalite. Yüzey kusurları. Gerekli ürünlerde ilgili proses kontrolleri.
Bir ürün dosyası seçtik. Üretim kaydından kalite kaydına gittik. Sonra sevkiyat kaydına. Bu noktada bir şeyi tekrar görmek önemliydi: Bir yönetim sistemi, ancak farklı kayıtlar birbirini doğruladığında güçlü hale geliyor.
Üretim "yaptık" diyor. Kalite "kontrol ettik" diyor. Sevkiyat "bu ürünü gönderdik" diyor. Bu üç kayıt aynı ürünü işaret ediyorsa izlenebilirlik gerçekten vardır.
Bir müşteri ürününde teknik çizimin revizyon bilgisi üretim dosyasında mevcut olmasına rağmen, kalite kontrol formunda eski revizyon numarasının kullanıldığı görüldü. Üretimde kullanılan fiziksel ürün şartlarının güncel revizyonla uyumlu olduğu gösterildi. Ürünün yanlış teknik şartla üretildiğine ilişkin objektif bir kanıt bulunmadı. Ancak dokümante edilmiş bilgiler arasında revizyon tutarlılığı sağlanamamıştı.
Tespit: Ürün şartlarına ilişkin dokümante edilmiş bilgilerde revizyon tutarlılığının sağlanamadığı tespit edilmiştir.
Burada denetçinin baktığı konu "ürün kesinlikle hatalı mı?" sorusundan önce gelir. Asıl soru: Kuruluş, doğru teknik bilginin doğru noktada kullanılmasını güvence altına alabiliyor mu?
14:00 — Laminasyon Hattı
Öğleden sonra laminasyon hattına geçtik. Burada farklı bir proses mantığı vardı. Cam yüzeylerinin temizliği. Film malzemesi. Katmanların birleştirilmesi. Ön laminasyon. Otoklav. Son kontroller.
Özellikle film malzemelerinin depolanma şartlarını sorduk. Depolama alanında sıcaklık ve ortam şartlarına ilişkin kayıtlar bulunuyordu. Bir film rulosu seçtik. Lot numarasını aldık. Ardından üretim kaydına gittik. Malzeme lotu ile üretim kaydı arasında bağlantı kurulabiliyordu.
Bu noktada başka bir soru sordum: "Film lotunda bir problem çıktığını düşünelim. Hangi ürünleri etkilediğini bulabilir misiniz?" Üretim kayıtlarından geriye doğru izleme yapılabildi. Bu, izlenebilirlik açısından önemliydi.
Ancak seçilen başka bir laminasyon üretim kaydında kullanılan film lotunun kayıt üzerinde eksik işlendiğini gördük. Üretim ekibi kullanılan malzemenin fiziksel olarak tespit edilebileceğini gösterdi. Fakat kayıt üzerinde lot bilgisi bulunmadığı için dokümante edilmiş izlenebilirlik zinciri tamamlanamıyordu.
Tespit: Laminasyon prosesinde kullanılan malzemeye ilişkin lot izlenebilirliğinin üretim kaydında eksiksiz olarak sürdürülemediği tespit edilmiştir.
Bu tür durumlarda fiziksel malzemeyi bulabiliyor olmak, kayıt sistemindeki eksikliği otomatik olarak ortadan kaldırmaz. Çünkü denetim sırasında sorulan soru şudur: "Bu üretim üç ay önce yapılmış olsaydı, aynı bilgiyi bugün kayıttan bulabilir miydiniz?"
14:45 — Cam Kırılması ve İSG
Cam sektöründe iş sağlığı ve güvenliği denetimi yalnızca kişisel koruyucu donanımlara bakılarak tamamlanamaz. Cam kırıldığında ne olur? Kırık cam nasıl kaldırılır? Kim temizler? Hangi ekipman kullanılır? Kırılan camın altında veya arkasında çalışan var mı? Cam vakumla taşınırken vakum kaybında ne olur? Kalıp değişimi kadar dramatik görünmese de bu operasyonlar ciddi riskler barındırır.
Üretim alanında bir cam kırılması senaryosunu çalışanlara sorduk. Operatörler:
- alanı güvenli hale getirme,
- kırık camın kontrollü şekilde toplanması,
- uygun ekipman kullanımı,
- atığın ayrıştırılması
konularında uygulamayı anlattılar. Daha sonra bu konuyu acil durum ve risk değerlendirmesi kayıtlarıyla karşılaştırdık. Çalışanların anlattıkları ile dokümanlar büyük ölçüde birbirini destekliyordu.
15:15 — Vakumlu Taşıma Sistemi
Büyük camların taşınmasında vakumlu kaldırma ekipmanları kullanılıyordu. Burada özellikle ekipmanın günlük kontrollerine baktık. Operatöre sordum: "Bu ekipmanın kullanılmadan önce hangi kontrollerini yapıyorsunuz?" Vakum göstergesi. Hortumlar. Bağlantılar. Emniyet sistemleri. Genel fiziksel durum. Kontrol listesi gösterildi.
Ardından bakım kayıtlarına baktık. Burada önemli bir başka konu ortaya çıktı. Bakım kayıtları vardı. Fakat ekipmanların performans geçmişi ile ramak kala kayıtları arasında doğrudan bir analiz bulunmuyordu. Bu da gözlem olarak not edildi.
Üretim alanındaki acil durum ekipmanlarından birinin kontrol kaydı incelendiğinde, kuruluşun belirlediği periyodik kontrol kayıtlarından birinin eksik olduğu görüldü. Ekipmanın fiziksel olarak kullanılabilir durumda olduğu gözlendi. Ancak belirlenen kontrol faaliyetinin kayıtlarla sürekli şekilde kanıtlanamadığı tespit edildi.
Tespit: Acil durum ekipmanlarının belirlenen periyodik kontrollerine ilişkin kayıtların sürekliliği sağlanamamıştır.
Bu da önemli bir ayrımdır. Denetçi, ekipmanın o anda çalışıp çalışmadığını kontrol eder. Ancak bunun yanında kuruluşun kendi belirlediği kontrol sisteminin uygulanıp uygulanmadığına da bakar.
ISO 14001 — Camın Çevresel Hikâyesi
Cam sektöründe çevre denetiminin en görünür konusu elbette cam kırıklarıdır. Ancak konu bununla sınırlı değildir. Tesiste özellikle:
- cam kırıkları,
- ambalaj atıkları,
- yağlar,
- bakım kimyasalları,
- filtre ve emici malzemeler,
- su kullanımı,
- atık su,
- elektrik tüketimi,
- doğal gaz,
- temper fırını,
- kompresörler
üzerinden ilerledik. Özellikle temper fırınının enerji tüketimi dikkat çekiciydi. Fırın sürekli yüksek sıcaklıkta çalışıyordu. Üretim miktarı değiştikçe enerji tüketimi de değişiyordu. Burada yalnızca toplam enerji tüketimini değil, üretim miktarıyla ilişkisini sorduk.
Çünkü "Bu ay 1 milyon kWh elektrik tüketildi." tek başına çok fazla şey anlatmaz. Ama "1000 m² işlenmiş cam başına enerji tüketimi şu seviyede." dediğinizde proses performansı hakkında çok daha anlamlı bir veri elde edebilirsiniz.
Denetimde Kayda Geçen Gözlemler
Cam firesi düzenli olarak takip ediliyordu. Ancak firelerin kesim planı, ürün tipi, cam kalınlığı, ölçü, makine ve vardiya bazında birlikte değerlendirilmesi sınırlıydı. Cam sektöründe fire yalnızca çevresel bir konu değildir. Aynı zamanda doğrudan malzeme maliyeti + üretim verimliliği + müşteri teslim süresi ile ilişkilidir. Bu nedenle daha ayrıntılı proses analizi bir geliştirme alanı olarak not edildi.
Temper fırınının enerji tüketimi izleniyordu. Ancak ürün tipi ve cam kalınlığı gibi üretim değişkenleriyle enerji tüketiminin birlikte analiz edilmesi sınırlıydı. Farklı kalınlık ve ürün gruplarının aynı enerji göstergesi içerisinde değerlendirilmesi, proses performansının yorumlanmasını zorlaştırabilecek bir nokta olarak değerlendirildi.
Kırık cam miktarı kayıt altına alınıyordu. Ancak kırılmanın kesim → işleme → temper → taşıma → paketleme aşamalarından hangisinde meydana geldiğini gösteren analiz her zaman aynı ayrıntıda tutulmuyordu. Özellikle tekrarlayan kırılmaların proses bazında ayrıştırılması, hem kalite hem çevre performansı açısından daha anlamlı veri sağlayabilecek bir alan olarak değerlendirildi.
Vakumlu kaldırma ekipmanlarının kontrolleri ve bakımları gerçekleştiriliyordu. Ancak ekipman bakım geçmişinin ramak kala olayları ve operasyonel performansla birlikte değerlendirilmesi sınırlıydı. Bu konu özellikle büyük camların taşındığı alanlarda dikkat çeken bir geliştirme alanı olarak kaydedildi.
Kenar işleme ve bakım faaliyetlerinde çeşitli kimyasallar kullanılıyordu. Güvenlik bilgi formları ve etiketlemeler genel olarak uygundu. Ancak yeni bir kimyasalın devreye alınması sırasında kimyasal → İSG riski → çevresel boyut → atık → acil durum bağlantısının tek bir süreç içerisinde daha bütünleşik izlenmesi geliştirilebilecek bir alan olarak değerlendirildi.
Müşteri özel şartları üretim dokümanlarında tanımlanmıştı. Ancak bazı özel şartların üretim alanında diğer teknik bilgilerden daha belirgin şekilde ayrıştırılması, özellikle yoğun üretim dönemlerinde kritik müşteri gerekliliklerinin görünürlüğünü artırabilecek bir alan olarak değerlendirildi.
16:30 — Son Kontrol ve Paketleme
Denetimin son bölümünde sevkiyat alanına geçtik. Bir paket seçtik. Paket üzerindeki ürün kodunu aldık. Üretim kaydına döndük. Oradan müşteri siparişine ulaştık. Sonra kalite kontrol kaydına. Sonra kullanılan camın üretim kayıtlarına. Kesim. İşleme. Temper. Laminasyon. Son kontrol. Paketleme. Sevkiyat.
Sabah başlayan iz artık tamamlanmıştı. Bir müşteri siparişinin üretim boyunca bıraktığı izleri takip edebilmiştik. Ve aslında denetimin başındaki soruya da cevap ortaya çıkmıştı. Sistemin güçlü olduğu noktalar vardı. Ama sistemin kayıtlar arasındaki küçük kopukluklarının da nerelerde oluştuğu görülüyordu.
17:15 — Kapanış Toplantısı
Kapanış toplantısında üç minör uygunsuzluk ve altı gözlem/geliştirme alanı değerlendirildi.
Üretim ve kalite kayıtlarında teknik doküman revizyonlarının aynı seviyede güncel tutulmaması.
Kullanılan film lotunun üretim kaydında eksiksiz şekilde gösterilememesi.
Belirlenen periyodik kontrol faaliyetlerinin kayıtlarla süreklilik içerisinde gösterilememesi.
Gözlem / Geliştirme Alanları:
- Kesim firesinin proses bazlı analiz edilmesi,
- Temper fırını enerji performansının ürün değişkenleriyle birlikte değerlendirilmesi,
- Cam kırılmalarının proses aşamasına göre analiz edilmesi,
- Vakumlu taşıma ekipmanı verilerinin ramak kala ve bakım verileriyle birlikte değerlendirilmesi,
- Kimyasal değişikliklerinin çevre ve İSG boyutlarıyla birlikte ele alınması,
- Müşteri özel şartlarının üretim alanındaki görünürlüğünün artırılması.
Burada yine önemli bir sınır vardı. Denetim sırasında kuruluşun yerine geçip "şunu yapmalısınız" şeklinde bir sistem tasarlamak denetçinin görevi değildi. Denetçinin görevi: kriteri belirlemek, kanıtı incelemek, uygulamayı değerlendirmek ve varsa uygunsuzluğu objektif kanıtla ortaya koymaktır. Kuruluş ise kendi düzeltme ve düzeltici faaliyetlerini belirler.
Cam sektöründe denetim yaparken en çok dikkat ettiğim şeylerden biri, bir camın üretim hattında ne kadar iz bırakabildiğidir. İyi bir sistemde tek bir camın hikâyesini geriye doğru takip edebilmelisiniz.
Hangi müşteri? Hangi sipariş? Hangi cam? Hangi lot? Hangi kesim planı? Hangi makine? Hangi proses? Hangi operatör? Hangi kontrol? Hangi sonuç? Ve en sonunda: Hangi sevkiyat?
Bu zincirin bir yerinde kopukluk varsa, sorun yalnızca bir kayıt eksikliği olmayabilir. Yarın müşteriden bir şikâyet geldiğinde o kaydın eksikliği, problemin kaynağını bulmayı da zorlaştırabilir.
Sonuç
Cam sektöründe ISO 9001, ISO 14001 ve ISO 45001'i birlikte denetlemek oldukça öğretici bir tablo ortaya çıkarır. Bir camın yanlış kesilmesi kalite problemi olabilir. Aynı zamanda cam firesi oluşturur. Bu da çevresel etki ve maliyet yaratır. Camın taşınması sırasında yaşanan bir olay ise İSG riski oluşturabilir.
Yani aynı operasyon; kalite, çevre ve iş güvenliği açısından farklı sonuçlar doğurur. İyi entegre edilmiş bir yönetim sistemi bu üç alanı birbirinden kopuk yönetmez.
Cam işleme tesisinde denetimin sonunda benim için en önemli soru yine aynıydı: "Bu camın hikâyesini üretimden sevkiyata kadar kesintisiz takip edebiliyor muyuz?"
Çünkü camın kendisi şeffaftır. Ama üretim sisteminin de şeffaf olması gerekir. İyi bir sistemde, ürünün geçmişini görmek için tahmin yürütmek zorunda kalmazsınız. Kayıtlar size yolu gösterir.