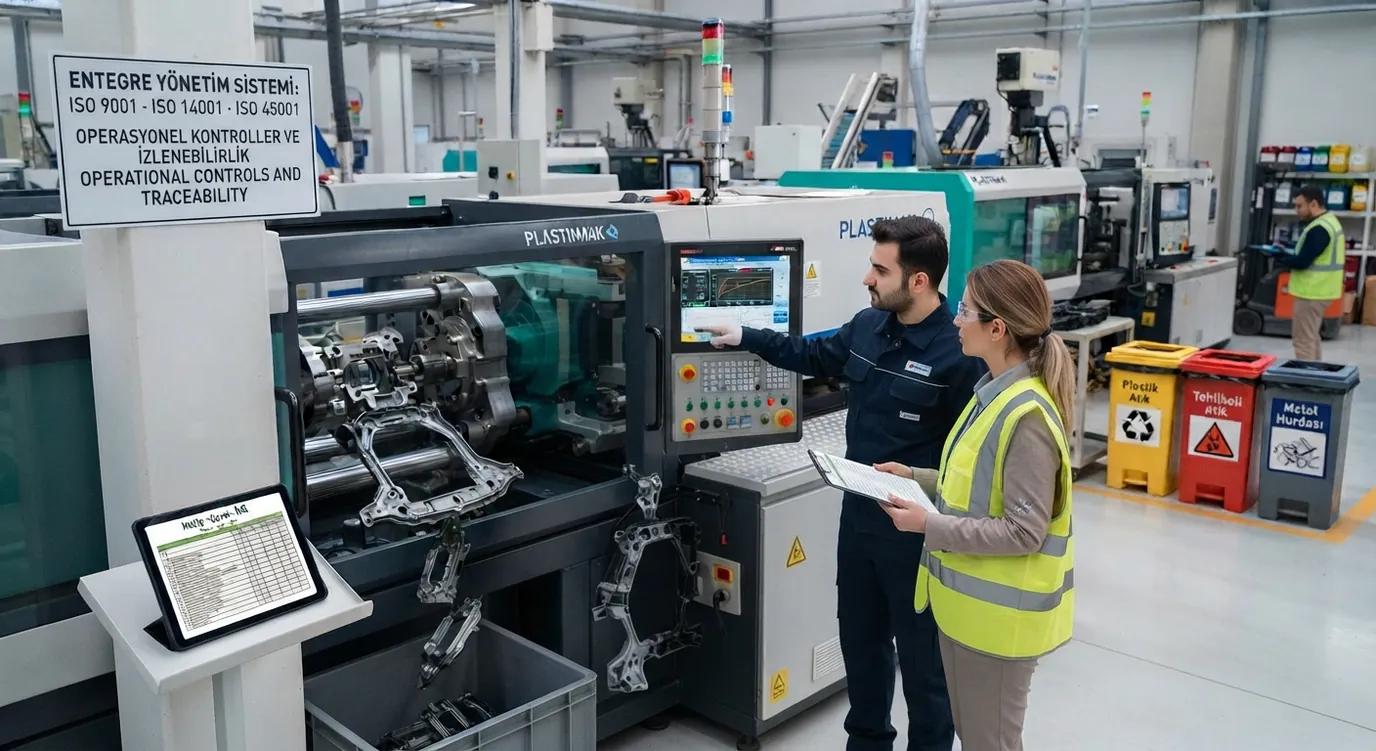
Plastik enjeksiyon tesislerinde denetim yaparken ilk bakışta her şey oldukça düzenli görünebilir. Makinalar çalışır. Parçalar çıkar. Operatörler kalite kontrol yapar. Kalıplar değişir. Kırmızı kasalarda uygunsuz ürünler birikir. Forkliftler hammadde taşır. Granül siloları ve kurutucular çalışır. Duvarlarda talimatlar asılıdır.
Ancak plastik enjeksiyon sektöründe sistemin gerçekten çalışıp çalışmadığını anlamak için yalnızca dokümanlara bakmak çoğu zaman yeterli değildir. Çünkü enjeksiyon prosesinde küçük bir değişiklik, birkaç saat sonra yüzlerce hatta binlerce parçaya dönüşebilir.
- Bir malzeme lotunun değişmesi…
- Kurutma sıcaklığının farklı olması…
- Kalıp sıcaklığının sapması…
- Enjeksiyon basıncındaki değişiklik…
- Soğuma süresinin değiştirilmesi…
- Masterbatch oranındaki hata…
- Kalıp bakımının gecikmesi…
Bunların her biri doğrudan ürün kalitesine, fireye, enerji tüketimine ve hatta iş güvenliğine kadar uzanabilir. Bu nedenle bu denetimde özellikle şu sorunun peşindeydim: "Burada yazılan sistem, enjeksiyon makinesinin başında gerçekten uygulanıyor mu?"
08:30 — Açılış Toplantısı
Denetim, yaklaşık 120 çalışanın bulunduğu, otomotiv ve beyaz eşya sektörlerine plastik parça üreten bir tesiste gerçekleştirildi. Tesis içerisinde farklı tonajlarda enjeksiyon makineleri, kalıp bakım alanı, hammadde deposu, kurutma sistemi, kırma/öğütme alanı, kalite kontrol laboratuvarı ve sevkiyat bölümü bulunuyordu.
Denetimin kapsamı:
- ISO 9001 Kalite Yönetim Sistemi
- ISO 14001 Çevre Yönetim Sistemi
- ISO 45001 İş Sağlığı ve Güvenliği Yönetim Sistemi
Bu bir Aşama 2 belgelendirme denetimiydi. Dolayısıyla artık sistemin nasıl tasarlandığından çok, sahada nasıl uygulandığına ve etkinliğine bakılacaktı. Açılış toplantısından sonra fazla vakit kaybetmeden üretim alanına geçtik. Çünkü plastik enjeksiyonda sistemi anlatan en iyi yer çoğu zaman toplantı odası değil, makinenin yanıdır.
09:00 — Bir Parçayı Takip Etmeye Başladık
Üretim planlama sorumlusundan o gün devam eden işlerden birini seçmesini istedim. Parça kodu, müşteri ve sipariş bilgileri üzerinden üretim emrini açtık. Üretim emrinde:
- ürün kodu,
- müşteri,
- miktar,
- kullanılacak hammadde,
- kalıp bilgisi,
- üretim tarihi,
- revizyon bilgisi
yer alıyordu. Ancak burada durmadık. Üretim emrini alıp doğrudan makinenin yanına gittik. Makinenin başında operatör üretime devam ediyordu.
İlk sorum çok basitti: "Bu makinede şu anda hangi ürünü basıyorsunuz?" Operatör ürün kodunu söyledi. Ardından: "Bu ürünün hangi malzemeyle üretildiğini nereden kontrol ediyorsunuz?" Operatör hammadde etiketini ve üretim kartını gösterdi. Sonra daha kritik bir noktaya geçtik: "Bu ürünün üretim parametrelerini nereden alıyorsunuz?" Operatör makine ekranındaki kayıtlı reçeteyi gösterdi.
İşte plastik enjeksiyon denetimlerinde benim özellikle dikkat ettiğim noktalardan biri burasıdır. Çünkü bir enjeksiyon makinesinin ekranında onlarca parametre bulunabilir. Ama denetçi açısından soru şudur: Bu parametrelerin hangisi gerçekten ürün için kritik ve bu parametrelerin değiştirilmesi nasıl kontrol ediliyor?
09:45 — Kalıp Değişimi
Üretim planına göre aynı makinede birkaç saat içerisinde farklı bir ürüne geçileceğini öğrendik. Kalıp değişimi başlayacaktı. Bu, denetim açısından oldukça değerli bir andı. Çünkü normal üretimde herkes prosedüre uygun çalışıyor olabilir. Ama kalıp değişimi, sistemin gerçek hayattaki dayanıklılığını gösteren süreçlerden biridir.
Kalıp bakım alanından yeni kalıp getirildi. Operatör ve kalıpçı birlikte çalışmaya başladı. Kalıp bağlantıları yapıldı. Soğutma hatları kontrol edildi. Elektrik ve yardımcı bağlantılar tamamlandı. Daha sonra makineye yeni üretim reçetesi çağrıldı.
Bu sırada üretim sorumlusuna sordum: "Kalıp değiştiğinde ilk parçanın uygunluğuna kim karar veriyor?" Kalite personeli devreye giriyordu. İlk parçalar alındı. Ölçümler yapıldı. Görsel kontroller gerçekleştirildi. İlk parça onayı sonrasında seri üretime geçildi.
Kalıp → Hammadde → Reçete → İlk parça → Ölçüm → Onay → Seri üretim
Bu zincirin herhangi bir halkası zayıfsa, üretim miktarı arttıkça problemin etkisi de büyür.
10:30 — Hammadde Deposunda Farklı Bir Hikâye
Sonra depoya geçtik. Plastik hammaddelerin bulunduğu alanda farklı polimer türleri ve renk masterbatch'leri bulunuyordu. PP. ABS. PA. PC/ABS. Farklı üreticilere ait hammaddeler. Farklı lotlar. Bazılarında kurutma gereklilikleri. Bazılarında özel depolama şartları.
Burada üretim emrindeki malzeme ile sahadaki malzemenin izlenebilirliğini kontrol ettik. Bir torba seçtik. Etiket üzerindeki lot numarasını aldık. Bu lot numarasından geriye doğru üretici belgesine ulaştık. Ardından ileriye doğru gittik: hammadde lotu → üretim emri → makine → ürün → sevkiyat.
Bu bağlantı kurulabiliyorsa izlenebilirlik gerçekten çalışıyor demektir. Sadece prosedürde "izlenebilirlik sağlanır" yazması yeterli değildir. Denetçi açısından asıl soru: "Bana bunu sahada gösterebilir misiniz?"
11:15 — Kurutma Parametresi
Bir PA malzeme grubunun üretim öncesi kurutma işleminden geçtiğini gördük. Operatöre sordum: "Bu malzemeyi neden kurutuyorsunuz?" Operatör doğrudan teknik gerekçeyi açıkladı. Ardından: "Kurutma sıcaklığı ve süresi nerede tanımlı?" Talimat gösterildi. Sonra cihazın ekranındaki gerçek değerleri kontrol ettik.
- Talimat: 80 °C / 4 saat
- Cihaz: 80 °C
- Kurutma başlangıç zamanı kayıtlı.
Burada dokümanın varlığından çok, dokümandaki gerekliliğin proses içerisinde gerçekten uygulanıp uygulanmadığına baktık.
12:00 — Öğütme Alanı
Öğle öncesinde kırma ve öğütme alanına geçtik. Burası plastik tesislerinde genellikle üretim alanının diğer bölümlerinden farklı bir hikâye anlatır. Çünkü burada:
- üretim firesi,
- yolluk,
- hatalı parçalar,
- yeniden kullanılabilecek malzemeler,
- farklı renk ve polimerlerin ayrılması
gibi konular aynı anda karşınıza çıkar. Bir konteynerin üzerinde "PP – Siyah – Üretim Firesi" etiketi bulunuyordu. Başka bir konteynerde ise farklı malzeme vardı. Operatöre sordum: "Bunları neden ayrı tutuyorsunuz?" Cevap oldukça netti: "Karışırsa tekrar kullanımda problem oluyor."
Bu basit cevap aslında ISO 9001, ISO 14001 ve proses kontrolünün kesiştiği noktayı gösteriyordu. Yanlış malzeme karışımı ürün kalitesi → hurda → çevresel etki → maliyet zincirinin tamamını etkileyebilir.
ISO 9001 — Reçeteyi Kim Değiştirebilir?
Öğleden sonra üretim parametrelerinin kontrolüne daha ayrıntılı baktık. Makine ekranında:
- enjeksiyon basıncı,
- enjeksiyon hızı,
- vida devri,
- kalıp sıcaklığı,
- eriyik sıcaklığı,
- tutma basıncı,
- soğuma süresi
gibi birçok parametre bulunuyordu. Üretim sorumlusuna sordum: "Operatör bu değerlerden herhangi birini değiştirebilir mi?" "Evet" veya "hayır" cevabından çok, uygulamanın nasıl olduğunu görmek istiyorduk.
Yetkilendirme vardı. Değişiklik gerektiğinde üretim/teknik ekip tarafından müdahale ediliyordu. Bazı makinelerde reçeteler kayıtlıydı. Ancak eski makinelerle yeni makinelerdeki kontrol seviyesinin aynı olmadığını da gördük. Bu, denetimin ilerleyen bölümünde gözlem olarak not edildi.
Bir ürün için kullanılan reçete kaydını incelerken üretim dosyasındaki revizyon ile makine hafızasındaki reçete versiyonunun aynı olmadığını gördük. Üretim ekibi bunun üretim açısından problem oluşturmadığını ve güncel değerlerin makinede bulunduğunu gösterdi. Ancak dokümante edilmiş bilginin kontrolü açısından kayıtlar arasında tam bir uyum bulunmuyordu.
Burada önemli olan şuydu: Ürünün uygunsuz olduğuna dair objektif bir kanıt bulunmadı. Ancak kuruluşun belirlediği bilgi kontrol mekanizması açısından revizyonların tutarlılığı sağlanamamıştı.
Tespit: Üretim reçetesine ilişkin dokümante edilmiş bilgiler arasında revizyon tutarlılığı sağlanamamıştır.
14:00 — Kalite Laboratuvarı
Kalite laboratuvarında ölçüm cihazlarını kontrol ettik. Kumpaslar. Mikrometreler. Yükseklik kumpası. Teraziler. Nem ölçüm cihazları. Renk ölçüm cihazı. Parçanın kritik ölçülerinden bazıları kontrol planında tanımlanmıştı.
Bir ürünün son kontrol kaydını aldık. Sonuçları ürün teknik resmiyle karşılaştırdık. Ölçüm cihazının kalibrasyon durumuna baktık. Ardından daha önemli bir soru sorduk: "Bu ölçüm sonucu limit dışına çıkarsa ne yapıyorsunuz?"
Kalite personeli uygunsuzluk kaydını açtı. Ürün karantinaya alınıyor. İlgili üretim miktarı belirleniyor. Kök neden değerlendirmesi yapılıyor. Gerekli durumlarda önceki üretim partileri de gözden geçiriliyordu.
Burada sistemin yalnızca "uygunsuz ürün prosedürü"nden ibaret olmadığını görmek önemliydi. Asıl test: Uygunsuzluk meydana geldiğinde kuruluşun nasıl tepki verdiğidir.
Bir ölçüm cihazının kalibrasyon sertifikası geçerliydi. Cihazın üzerinde de kalibrasyon etiketi bulunuyordu. Ancak ekipman listesinde cihazın bir önceki kalibrasyon tarihi yer alıyordu. Kalibrasyon sertifikası ile gerçek durum arasında uyumsuzluk vardı.
Ölçümlerin geçersiz olduğuna veya ürünlerin bu nedenle uygunsuz olduğuna dair objektif kanıt bulunmadı. Ancak ölçüm kaynaklarının durumunun kontrol edilmesine ilişkin kayıtların güncel tutulmadığı görüldü.
Tespit: Ölçüm ekipmanına ilişkin dokümante edilmiş kayıtlarda cihazın güncel kalibrasyon durumunu yansıtmayan bilgi tespit edilmiştir.
ISO 14001 — Plastik Tesisinde Çevreyi Nerede Aramalı?
Çevre denetimlerinde plastik enjeksiyon tesislerinde yalnızca atık alanına bakmak yeterli değildir. Bu tesiste özellikle şu noktaları takip ettik:
- Plastik üretim firesi
- Kontamine ambalajlar
- Kullanılmış yağlar
- Hidrolik yağlar
- Emici malzemeler
- Kimyasal ambalajları
- Elektrik tüketimi
- Kompresörler
- Kurutucular
- Chiller sistemleri
- Enjeksiyon makinelerinin enerji tüketimi
Özellikle kompresör odasında durduk. Çünkü enjeksiyon tesislerinde basınçlı hava sistemi üretimin görünmeyen yardımcı proseslerinden biridir. Kompresör çalışıyordu. Bakım kayıtlarına baktık. Kaçak kontrol kayıtlarını inceledik. Ardından enerji performans göstergelerine geçtik.
Burada dikkat çeken bir durum vardı: üretim miktarı artarken toplam elektrik tüketimi de artıyordu. Bu tek başına uygunsuzluk değildi. Ancak enerji tüketiminin kg ürün başına veya 1000 parça başına takip edilmesi, proses performansı açısından daha anlamlı bir gösterge olabilirdi. Bu nokta gözlem olarak kaydedildi.
ISO 45001 — Makinenin Yanındaki Gerçek Risk
Enjeksiyon makinelerinin bulunduğu alanda iş güvenliği açısından en çok dikkat ettiğimiz konulardan biri, operatörün makineye müdahale ettiği anlardı. Normal üretim sırasında kalıp kapalı, koruyucular aktif ve emniyet sistemleri devrede olabilir.
Ancak problem çıktığında ne oluyor? Kalıp sıkıştığında? Parça kalıba yapıştığında? Hammadde beslemesi durduğunda? Nozul temizliği gerektiğinde? İşte gerçek risk çoğu zaman bu anlarda ortaya çıkar.
Operatöre sordum: "Kalıp içerisinde parça sıkışırsa ilk yaptığınız işlem nedir?" Operatör makineyi durdurduğunu ve yetkili müdahale prosedürünü anlattı. Enerji izolasyonu gerektiren durumlarda kilitleme/etiketleme uygulaması olduğunu gösterdiler. Daha sonra bakım ekibiyle görüştük. Onlara da aynı senaryoyu sorduk. Anlatımlar birbirini destekliyordu.
Bu, denetimde önemli bir objektif kanıttı. Çünkü prosedürde yazan ile çalışanların anlattığı aynıysa sistemin sahaya aktarılmış olduğuna dair daha güçlü kanıt elde edilir.
Kimyasal depolama alanında göz duşu ve dökülmeye müdahale ekipmanı bulunuyordu. Kontrollerin gerçekleştirildiğine dair kayıtlar mevcuttu. Ancak bir acil durum ekipmanının kontrol kaydında, kuruluşun kendi belirlediği kontrol periyoduna göre eksik kayıt olduğu görüldü.
Ekipmanın fiziksel durumu uygundu. Kullanılabilirliği konusunda olumsuz bir durum tespit edilmedi. Ancak belirlenmiş kontrol faaliyetinin kayıtlarla tam olarak sürdürülemediği görüldü.
Tespit: Acil durum ekipmanlarının periyodik kontrolüne ilişkin belirlenen kayıtların sürekliliği sağlanamamıştır.
Burada da aynı prensip geçerliydi: Uygunsuzluk, ekipmanın kesinlikle çalışmadığı anlamına gelmiyordu. Denetlenen konu, kuruluşun kendi oluşturduğu kontrol sisteminin belirlenen şekilde uygulanıp uygulanmadığıydı.
15:15 — Üç Sistemi Aynı Noktada Birleştirmek
Denetimin en ilginç bölümlerinden biri üretim firesi verilerini incelerken ortaya çıktı. Bir ürün grubunda fire oranı diğer ürünlere göre daha yüksekti. Üretim ekibi bunun kalıp kaynaklı olduğunu düşünüyordu. Kalite kayıtlarında ise hatalar çapak, eksik dolum, renk farklılığı ve deformasyon olarak sınıflandırılmıştı.
Çevre açısından bakıldığında aynı fire, plastik atık miktarını artırıyordu. ISO 45001 açısından ise kalıp müdahaleleri ve bakım faaliyetleri sırasında farklı riskler oluşabiliyordu. Aynı olay üç farklı sistemin içerisinde farklı isimlerle görünüyordu.
İyi entegre edilmiş sistemlerde denetçinin aradığı şey tam olarak budur: Kalite, çevre ve İSG'nin üç ayrı klasör halinde değil, aynı operasyonun farklı sonuçlarını yöneten bir sistem olarak çalışması.
Denetimde Kayda Geçen Gözlemler
Üretim reçeteleri genel olarak kontrol altındaydı. Ancak eski makinelerde parametre değişikliklerinin yeni makinelere göre daha fazla manuel kontrol gerektirdiği görüldü. Bu durum bir uygunsuzluk olarak değerlendirilmedi. Ancak farklı makine altyapılarında proses parametrelerinin kontrol yaklaşımının aynı seviyede izlenebilir olması geliştirme alanı olarak değerlendirildi.
Fire oranları takip ediliyordu. Ancak verilerin makine + kalıp + ürün + hata türü + vardiya kırılımında birlikte değerlendirilmesi sınırlıydı. Özellikle plastik enjeksiyonda aynı kalıpta tekrar eden küçük hataların zaman içinde ciddi maliyet ve çevresel etki oluşturabileceği dikkate alındığında, bu verilerin proses bazında daha ayrıntılı değerlendirilmesi dikkat çeken bir gelişim alanıydı.
Toplam elektrik tüketimi izleniyordu. Ancak üretim miktarı ile enerji tüketiminin aynı göstergede birleştirilmesi daha anlamlı proses performansı verileri sağlayabilecek bir alan olarak görüldü. Örneğin kWh / kg ürün veya ürün ailesine uygun başka bir performans göstergesi, proseslerin karşılaştırılmasına yardımcı olabilir. Bu bir uygunsuzluk olarak değerlendirilmedi.
Kalıp bakım kayıtları düzenliydi. Ancak bakım kayıtlarının üretim kalite sonuçlarıyla birlikte değerlendirilmesi sınırlıydı. Örneğin belirli bir kalıpta çapak, eksik dolum ve ölçü sapması gibi problemlerin bakım geçmişiyle birlikte incelenmesi, proses performansına ilişkin daha güçlü veri sağlayabilecek bir alan olarak değerlendirildi.
Kalıp bakımında kullanılan bazı kimyasalların güvenlik bilgi formları mevcuttu. Depolama ve etiketleme genel olarak uygundu. Ancak yeni bir kimyasal devreye girdiğinde bunun SDS → çevresel boyut → İSG riski → atık yönetimi → acil durum zincirinde birlikte değerlendirilmesi daha bütünleşik bir yaklaşım sağlayabilecek bir alan olarak not edildi.
Ramak kala bildirimleri yapılıyordu. Ancak bildirimlerin önemli bölümü genel kategoriler altında tutuluyordu. Plastik enjeksiyon tesislerinde özellikle kalıp değişimi, bakım, sıcak yüzeyler, forklift trafiği, kimyasal kullanımı ve hammadde taşıma gibi faaliyetlerin ayrı ayrı analiz edilmesi, tekrar eden risklerin daha görünür hale gelmesini sağlayabilecek bir geliştirme alanı olarak değerlendirildi.
16:30 — Son Bir İz Sürdük
Denetimin sonunda tekrar üretim alanına döndük. Sabah gördüğümüz makine hâlâ çalışıyordu. Aynı ürün. Aynı kalıp. Ancak artık elimizde daha fazla bilgi vardı.
Hammadde lotunu biliyorduk. Üretim emrini biliyorduk. Reçeteyi görmüştük. İlk parça kontrolünü görmüştük. Ölçüm cihazını görmüştük. Kalibrasyon kaydını görmüştük. Fire kayıtlarını görmüştük. Operatörle konuşmuştuk. Bakım ekibiyle konuşmuştuk. Çevre boyutlarını incelemiştik. İSG uygulamalarını sahada görmüştük.
İşte belgelendirme denetiminin asıl değeri burada ortaya çıkar. Tek tek belgelerden çok, aynı operasyonun farklı kayıtlar ve çalışanlar üzerinden izlenebilmesi önemlidir.
17:15 — Kapanış Toplantısı
Denetimin sonunda üç minör uygunsuzluk ve altı gözlem/geliştirme alanı değerlendirildi.
Üç minör uygunsuzluk:
- Üretim reçetesi revizyon bilgilerindeki tutarsızlık,
- Ölçüm ekipmanı kayıtlarının güncel durumu yansıtmaması,
- Acil durum ekipmanı kontrol kayıtlarının sürekliliğinin sağlanamaması.
Bunların yanında altı geliştirme alanı:
- Proses parametrelerinin farklı makine altyapılarında daha tutarlı izlenmesi,
- Fire verilerinin daha ayrıntılı proses kırılımında değerlendirilmesi,
- Enerji tüketiminin üretim miktarıyla ilişkilendirilmesi,
- Kalıp bakım verilerinin kalite sonuçlarıyla birlikte değerlendirilmesi,
- Kimyasal değişikliklerinin çevre ve İSG boyutlarıyla birlikte ele alınması,
- Ramak kala verilerinin proses ve faaliyet bazında daha ayrıntılı analiz edilmesi.
Denetim sırasında herhangi bir uygunsuzluk için kuruluş adına çözüm veya düzeltici faaliyet reçetesi oluşturulmadı. Çünkü denetçinin görevi, kuruluşun yerine sistemi yönetmek değil; belirlenen kriterlere göre mevcut sistemin uygunluğunu ve etkinliğini değerlendirmektir.
Plastik enjeksiyon tesislerinde yönetim sistemi denetimi yaparken en değerli kayıtların her zaman prosedürler olmadığını düşünüyorum. Bazen en değerli kayıt, makinenin ekranındaki reçetedir. Bazen bir hammadde torbasının üzerindeki lot numarasıdır. Bazen operatörün verdiği tek bir cevaptır: "Bu parçanın kritik ölçüsü şu." Bazen de kalite kayıtlarında görünen küçük bir fire artışıdır.
Çünkü enjeksiyon prosesinde sistemin gerçek performansı, dokümanın ne kadar güzel yazıldığından çok, aynı ürünün tekrar tekrar aynı şartlarda üretilebilmesiyle ortaya çıkar. Bir enjeksiyon makinesi milyonlarca kez çevrim yapabilir. Ama sistem her çevrimde aynı disiplini sağlayamıyorsa, doküman sayısının fazla olması tek başına bir güvence değildir.
Sonuç
Bu denetimde üç farklı standardı ayrı ayrı denetlemek yerine aynı üretim sürecinin üç farklı yüzünü izledik.
ISO 9001, ürünün doğru şartlarda ve kontrollü şekilde üretilmesine baktı.
ISO 14001, bu üretimin çevresel etkilerini ve kaynak kullanımını ele aldı.
ISO 45001 ise bu operasyonların çalışanlar açısından güvenli şekilde yürütülüp yürütülmediğini değerlendirdi.
Aynı makine. Aynı kalıp. Aynı üretim emri. Ama üç farklı bakış açısı.
İyi entegre edilmiş yönetim sisteminin farkı da burada ortaya çıkıyor. Sistem, kalite klasöründe başka; çevre klasöründe başka; İSG klasöründe başka bir dünya yaratmıyor. Aynı operasyonu farklı risk ve performans boyutlarıyla yönetiyor. Ve denetçi için en güçlü kanıt çoğu zaman tek bir belge değil: birbirini doğrulayan kayıtlar, çalışanların uygulamaları ve sahadaki gerçek durumdur.
Plastik enjeksiyon tesislerinde denetimin sonunda geriye şu soru kalır: "Bu sistem, makine çalışırken gerçekten çalışıyor mu?"
Çünkü denetim günü sistem kurulmaz. Denetim günü, sistemin üretimin içine ne kadar yerleştiği görülür.